
 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 ID
 LV
 SR
 SK
 SL
 UK
 VI
 SQ
 ET
 HU
 TH
 TR
 FA
 GA
 BE
 AZ
 KA
 LA
 UZ

-

Vláknový laser versus přímý diodový laser: klíčové rozdíly a průvodce aplikacemi
2026/09/09Vláknový laser versus diodový laser – jak každý zdroj generuje svůj svazek, rozdíly vlnové délky a kvality svazku, účinnost a provozní náklady a pro které aplikace je každý z nich skutečně vhodný.
-

Role drátového podavače při laserovém svařování: Kdy jej potřebujete?
2026/09/07Co dělá drátový podavač pro laserové svařování, kdy je plnící drát nezbytný pro mezery a slitiny náchylné ke vzniku trhlin a kdy je lepší volbou autogenní svařování.
-
Kompletní průvodce laserovým řezáním uhlíkové oceli: výběr plynu, parametry a odstraňování poruch
2026/09/04Laserové řezání uhlíkové oceli: jak kyslík a vzduch ovlivňují kvalitu řezu, praktické rozsahy parametrů podle tloušťky a průraz tlustých desek bez výbuchů.
-
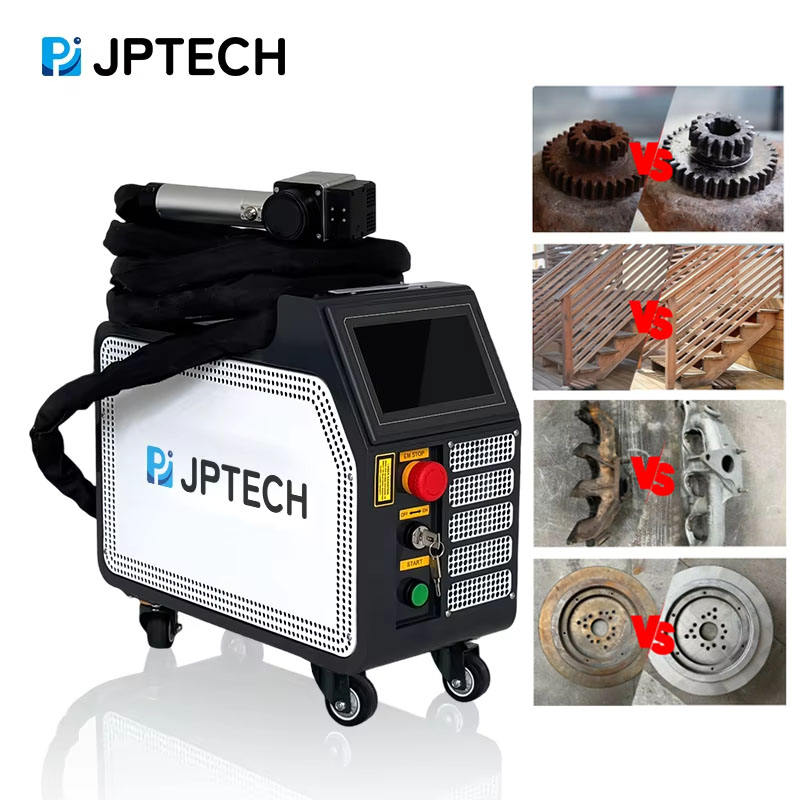
Kolik stojí laserové čištění za metr čtvereční?
2026/09/02Laserové čištění stojí 0,10–1,50 USD za metr čtvereční v závislosti na míře kontaminace a použitém zařízení. Porovnejte laserové čištění, pískování a chemické čištění zde.
-
Laserové značení plastů: Konečný technický průvodce pro ABS, PP a PC
2026/08/31Laserové značení plastů – zjistěte, jak reagují ABS, PP, PC a jiné polymery na vláknové, CO2 a UV lasery, včetně nastavení parametrů a běžných vad, kterých je třeba se vyvarovat.
-
Laserové řezání versus řezání vodním paprskem: srovnání nákladů, rychlosti a přesnosti
2026/08/28Laserové řezání versus řezání vodním paprskem: porovnejte rychlost, přesnost, kvalitu řezu, omezení materiálů a provozní náklady pro vaši dílnu pro zpracování kovů.
-
Defekty laserového svařování: praskliny, rozstřik a podřez – příčiny a řešení
2026/08/26Defekty laserového svařování, jako jsou trhliny, rozstřik a podřez, zhoršují kvalitu svaru. Naučte se jejich hlavní příčiny a řešení – od ochranného plynu a svařovacích parametrů po přípravu svarového spoje.
-
Laserové čištění betonu a kamene: Co dokáže a co nedokáže
2026/08/24Laserové čištění má dlouholetou tradici při práci s kovem. Rzi, olověnou šupinu, nátěr – fyzikální principy jsou jednoduché a výsledky předvídatelné. U kamene a betonu je to jinak. Tyto materiály jsou pórovité, heterogenní a často...
-
Ultimátní průvodce údržbou UV stěnového tiskového zařízení: Prodloužení životnosti tištění hlavy a maximalizace návratnosti investice
2026/08/21UV stěnové tiskové zařízení je významnou investicí, přičemž tištění hlava je jeho nejdůležitější a nejdražší součástí. Pokud se trysky ucpou nebo se stane střelba nepravidelnou, ztrácíte více než jen inkoust – ztrácíte účtovatelné hodiny, termíny projektů a potenciální příjmy.
-
Konečný průvodce výběrem laserového chladiče: kapacita, typy a základy údržby
2026/08/19Úvod: kritická součást, která udržuje váš laser při životě. Zdroj výkonného laseru přeměňuje obrovské množství elektrické energie na světlo – a většina této energie se mění na zbytkové teplo. Pokud toto teplo není účinně odváděno, dochází k poklesu výkonu, posunu tepelné čočky, poškození optiky a nakonec k katastrofálnímu selhání laseru.
-
Ultimátní průvodce laserovým značením nerezové oceli: Jak dosáhnout vysokokontrastních tmavých a stabilních barevných značek
2026/08/18Úvod: Od neopracované oceli k trvalému povrchu. Nerezová ocel patří mezi nejnáročnější materiály pro značení výrobků – a zároveň mezi ty nejvíce odměňující. Jednoduchá, mělká žíhací značka se postupně rozplyne do povrchu, ale hluboká, vysokokontrastní tmavá značka nebo živá barevná značka promění surovou součástku ve vysoce profesionální, stopovatelný a značkovaný hotový výrobek.
-
Laserové gravírování na anodovaném hliníku: parametry, výsledky a běžné chyby
2026/08/14Anodované hliníko je jedním z nejběžnějších materiálů pro laserové značení v spotřební elektronice, lékařských přístrojích, průmyslovém vybavení a sportovním vybavení. Kombinace nízké hmotnosti a rozměrové stability hliníku s barevnými možnostmi a povrchovou tvrdostí anodizace činí tento materiál výchozí volbou výrobců tam, kde záleží jak na vzhledu, tak na odolnosti.
