 EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 ID
 LV
 SR
 SK
 SL
 UK
 VI
 SQ
 ET
 HU
 TH
 TR
 FA
 GA
 BE
 AZ
 KA
 LA
 UZ
-
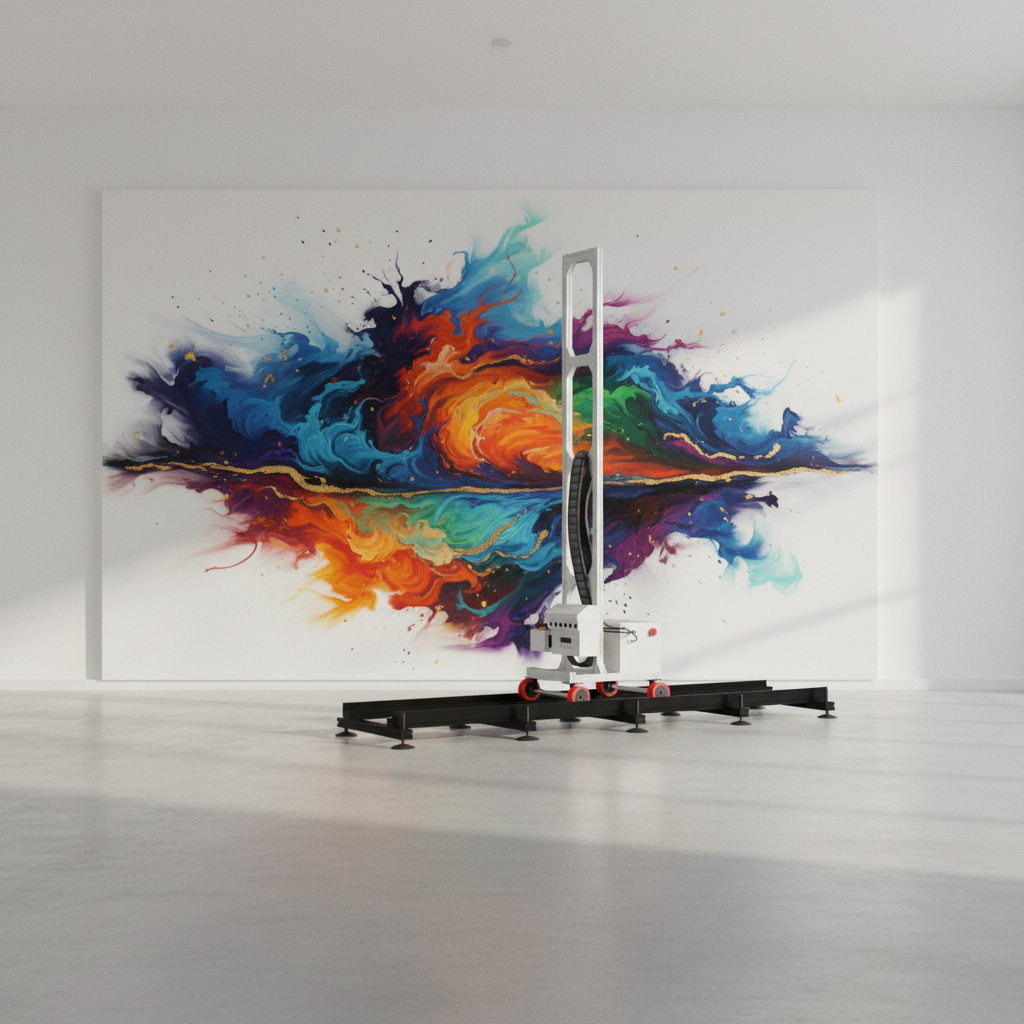
Ръководство за разрешение на стенни принтери: DPI срещу брой проходи срещу реално качество на отпечатъка
2026/10/16Обяснение на разрешението на стенни принтери: какво означават всъщност 720x1440 и 1440x2880 DPI и как броят на проходите при отпечатване влияе върху детайла, наситеността на цветовете, скоростта и използването на мастило.
-
Лазерно маркиране срещу гравиране срещу етсиране: Каква е разликата?
2026/10/14Обяснение на лазерното маркиране, гравиране и етсиране: как всеки от тези процеси променя повърхността, проникването в дълбочина, входящата топлина, устойчивостта към износване и кой процес е подходящ за вашата детайла.
-
Лазерно почистване при поддръжката на нефт и газ: тръби, фланци и резервоари
2026/10/12Лазерно почистване при поддръжката на нефт и газ — почистване на заваръчни шевове на тръби, повърхности на фланци, съхранителни резервоари и клапани без използване на абразивно почистване, вторични отпадъци или повреждане на уплътнения.
-
Ръководство за лазерни защитни очила: Как да изберете правилна стойност на оптичната плътност (OD) и дължина на вълната
2026/10/10Как да изберете очила за лазерна безопасност: оптична плътност срещу дължина на вълната, изисквания според EN 207 и ANSI Z136, компромиси с пропускането на видимата светлина (VLT) и таблица за избор на OD.
-
Как да се реже акрил и пластмаси с лазер: Пълното ръководство за приложение на CO2 за производители на табели
2026/10/08CO2 лазерно рязане на акрил: качество на ръбовете при лито срещу екструдирано PMMA, използване на помощен газ и проектиране на отвода, съвместимост с пластмаси и параметри за пламенно полиране на ръбовете.
-
Ръчен лазерен заваръчен апарат за неръждаема стомана: параметри, ръководство и отстраняване на неизправности
2026/09/30Ръчен лазерен заваръч за неръждаема стомана — практически начални стойности на параметрите за AISI 304 и 316 при дебелина от 0,8 mm до 4,0 mm. Овладейте настройките за мощност, ширина на трептене (wobble), защитен газ и подаване на тел.
-
Лазерно рязане на тънки листови метали: как да се предотврати деформацията и топлинното изкривяване
2026/09/22Лазерното рязане на тънки листови метали води до деформация, когато топлината се разпространява по-бързо от листа: микросъединения, контрол върху пробиването и навлизането, както и избор на подпомагащ газ за запазване на равността.
-
Лазерно почистване на оборудване за преработка на храни: хигиена без химикали и възстановяване на повърхности
2026/09/20Лазерно почистване на оборудване за преработка на храни — премахване на изпичани остатъци, биоплёнки и оксидация върху неръждаема стомана без химикали или абразиви. Съответствие със строгите хигиенни стандарти.
-
UV стенен принтер срещу тапети: Сравнение на разходите, издръжливостта и визуалното въздействие
2026/09/18Принтер за стени с UV-лак срещу тапети – сравнение по разходи, време за инсталиране, издръжливост, поддръжка и визуално въздействие за търговски интериори и брандови среди.
-
Как да импортирате лазерно оборудване от Китай: окончателният B2B покупателски контролен списък
2026/09/16Импортирате ли лазерна машина от Китай? Използвайте този контролен списък: проверка на доставчика, документи за съответствие със CE и FDA, фиксиране на спецификациите, Инкотермс, плащане, инспекция, следпродажбено обслужване.
-
Лазерно заваряване за климатични системи и тръбопроводи от листов метал: Защо производителите преминават към този метод
2026/09/14Лазерно заваряване на тръбопроводи за климатични системи и листов метал — сравнение по скорост, деформация и качество на съединенията спрямо TIG и MIG, и причините, поради които производителите преминават към този метод.
-
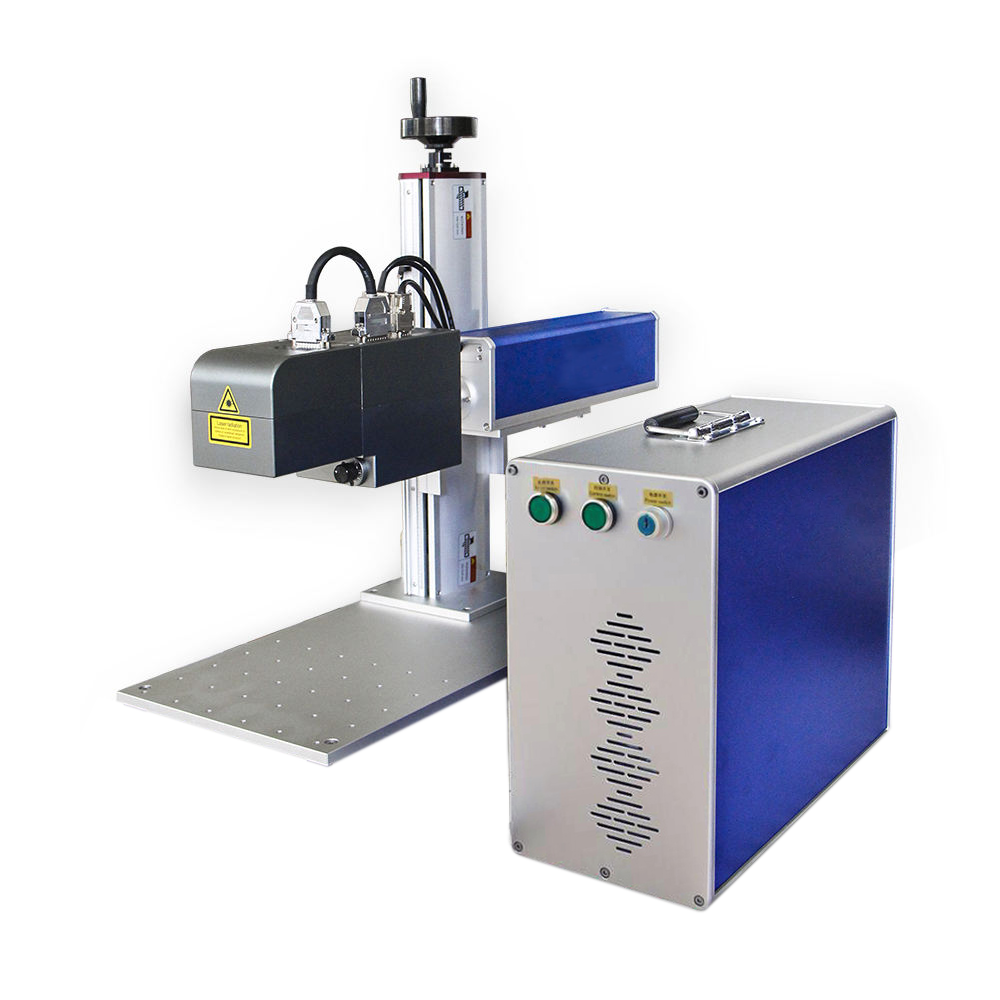
Контрол на дълбочината на лазерното маркиране: от повърхностни маркировки до дълбоко гравиране
2026/09/11Обяснение на контрола на дълбочината на лазерното маркиране — как мощността, скоростта, честотата, продължителността на импулса и броят на проходите определят дълбочината от няколко микрона до дълбоко гравиране, включително обхвати на параметрите и методи за верификация.