EN
 AR
 BG
 CS
 DA
 NL
 FI
 FR
 DE
 EL
 IT
 JA
 KO
 NO
 PL
 PT
 RO
 RU
 ES
 SV
 TL
 ID
 LV
 SR
 SK
 SL
 UK
 VI
 SQ
 ET
 HU
 TH
 TR
 FA
 GA
 BE
 AZ
 KA
 LA
 UZ
-
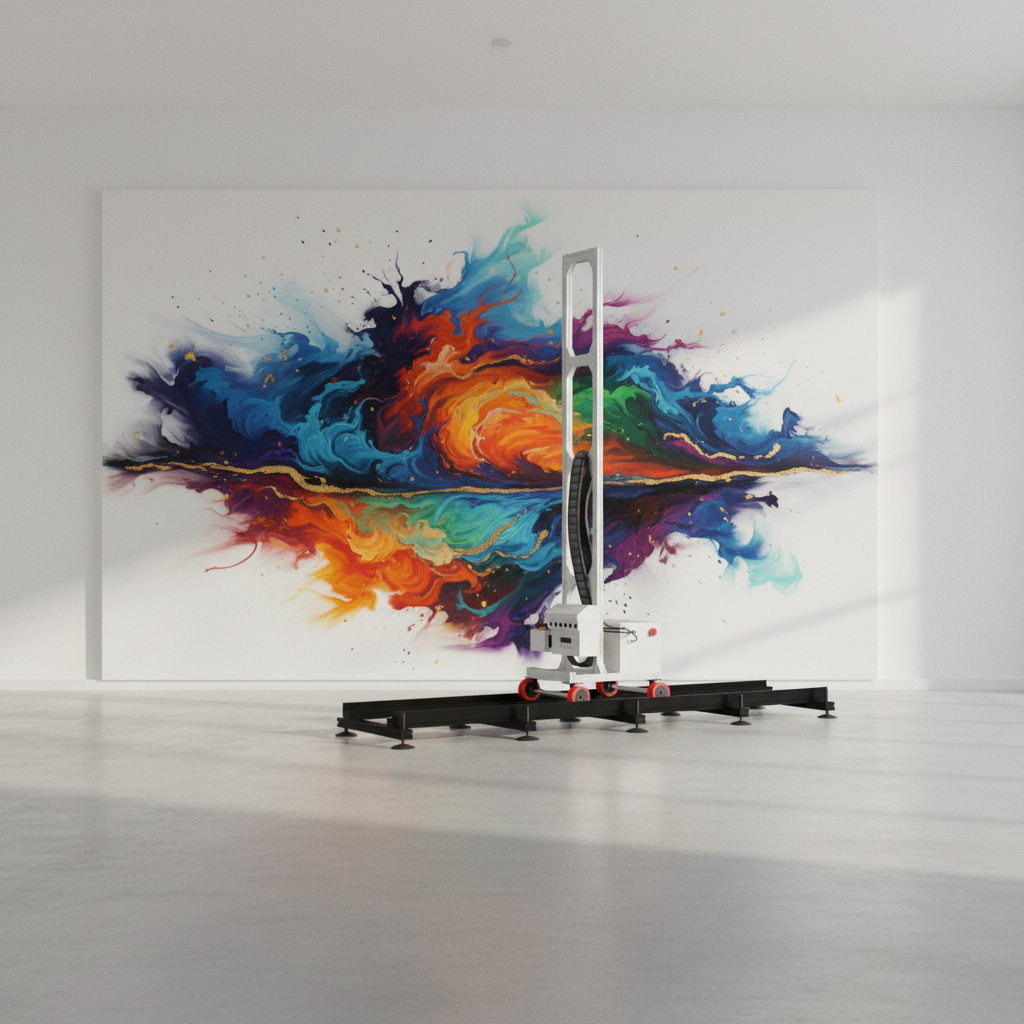
壁面プリンターの解像度ガイド:DPIとパス数、そして実際の印刷品質
2026/10/16壁面プリンターの解像度について解説:720×1440dpiや1440×2880dpiという数値の意味、および印刷パス数が精細さ・色の濃さ・印刷速度・インク使用量に与える影響。
-
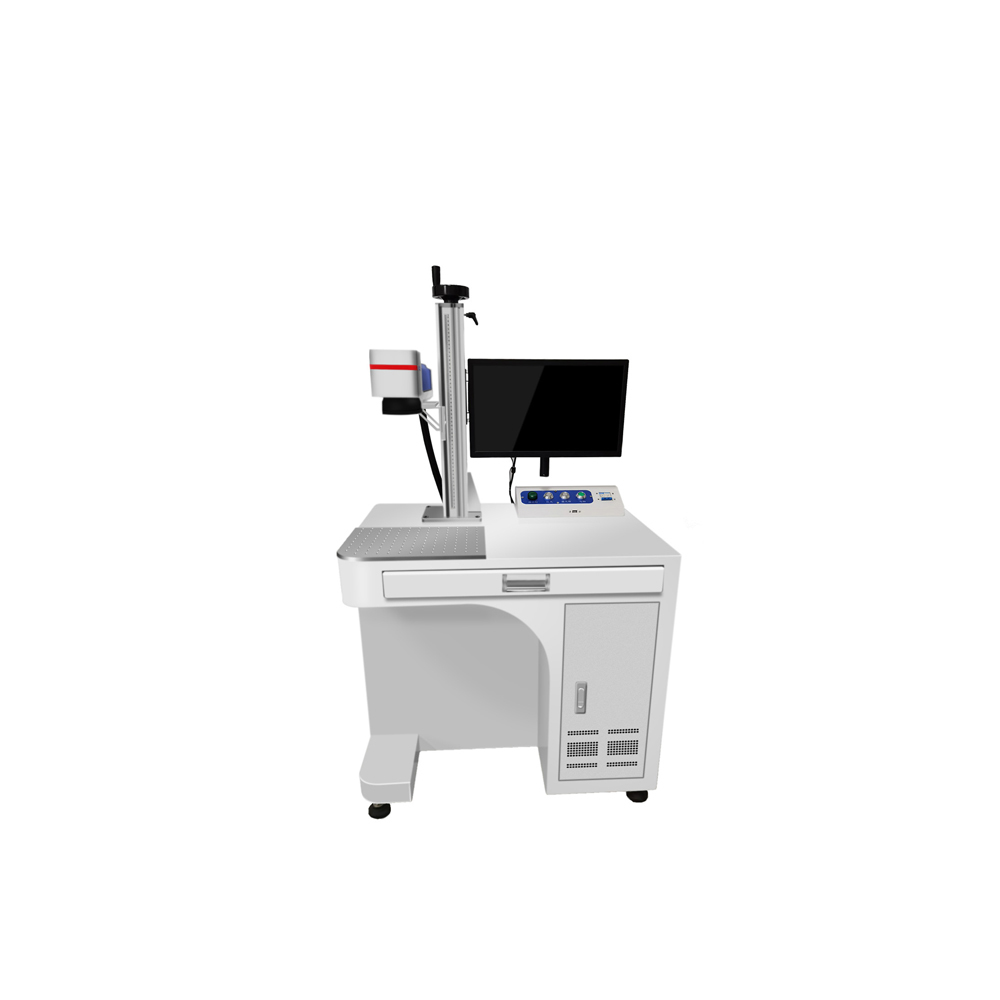
レーザー刻印、レーザー彫刻、レーザーエッチング——違いは何ですか?
2026/10/14レーザー刻印・彫刻・エッチングの違いを解説:表面への影響、侵入深度、熱入力、耐摩耗性、および部品に最適な加工方法の選び方。
-
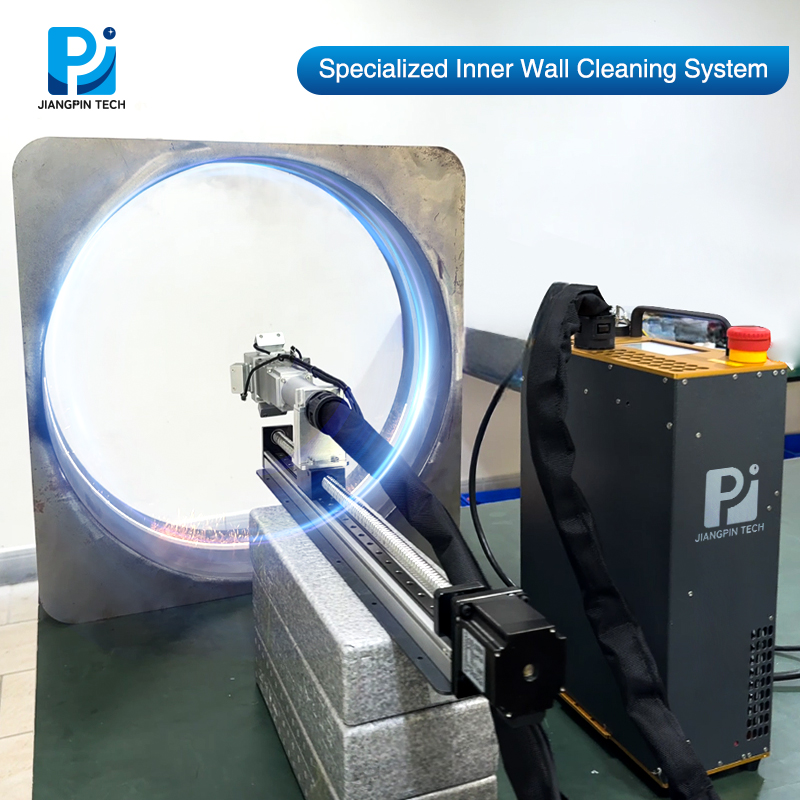
石油・ガス設備の保守におけるレーザー洗浄:配管、フランジ、タンク
2026/10/12石油・ガス設備の保守におけるレーザー洗浄——媒体ブラストや二次廃棄物、シール損傷を伴わずに、配管の溶接部、フランジ面、貯蔵タンク、バルブを清掃します。
-
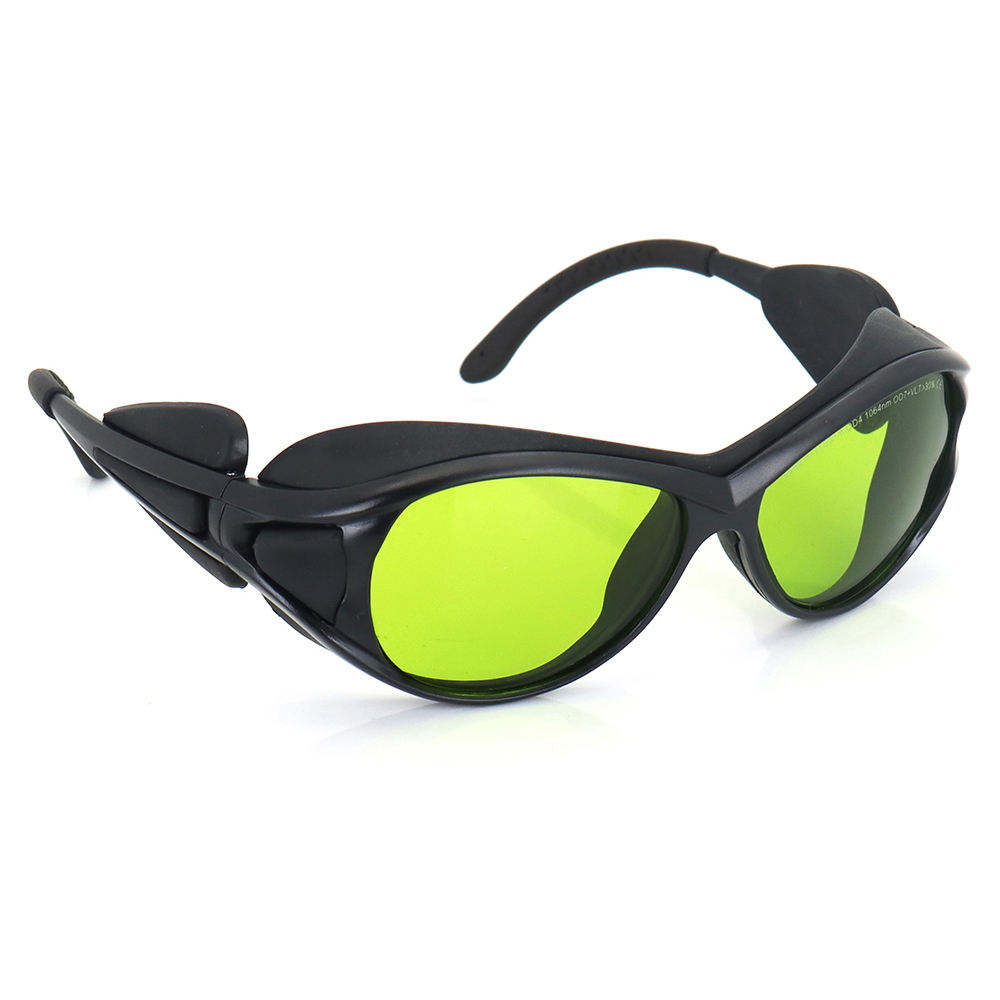
レーザー安全メガネの選び方ガイド:必要な光学密度(OD)と波長の確認方法
2026/10/10レーザー安全メガネの選び方:光学密度(OD)と波長の関係、EN 207およびANSI Z136の規格要件、可視光透過率(VLT)とのトレードオフ、およびOD選定表。
-
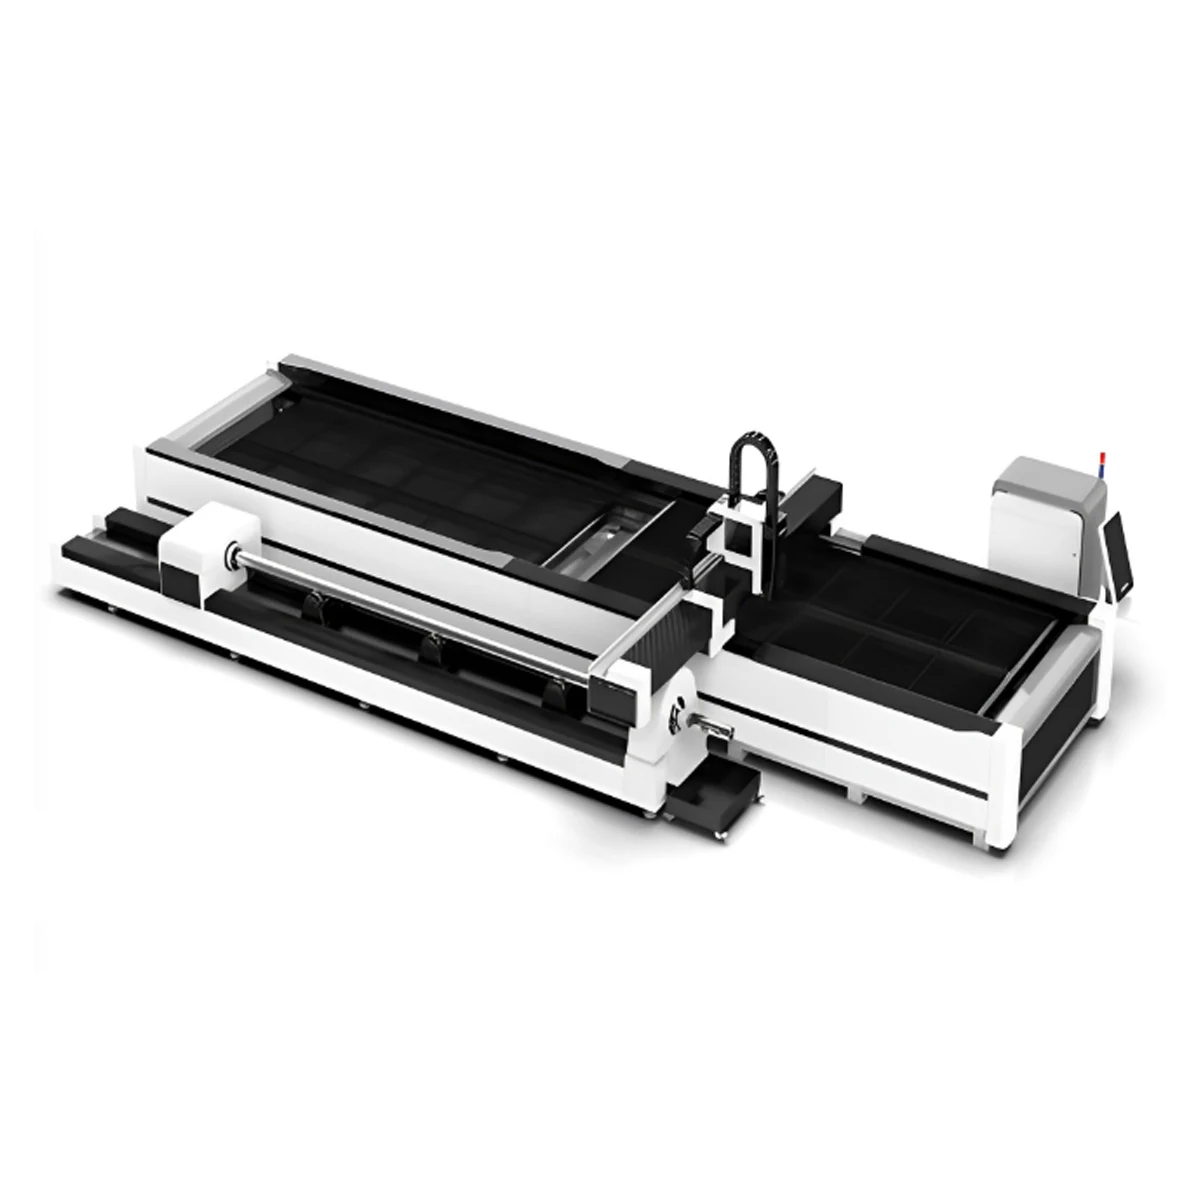
アクリルやプラスチックのレーザー切断方法:看板製作向けCO2レーザー完全活用ガイド
2026/10/08CO2レーザーによるアクリル切断:鋳造PMMAと押し出しPMMAのエッジ品質、補助ガスおよび排気設計、プラスチック材との適合性、および炎磨きエッジの加工条件
-
ハンドヘルド式レーザー溶接(ステンレス鋼):パラメータ、操作ガイド、トラブルシューティング
2026/09/30ハンディ型レーザー溶接によるステンレス鋼溶接——厚さ0.8 mm~4.0 mmの304および316ステンレス鋼向け実用的な初期パラメーター設定例。出力、ワブル幅、シールドガス、ワイヤ送り速度の最適化をマスターしましょう。
-
薄板金属のレーザー切断:反りや熱変形を防ぐ方法
2026/09/22薄板金属のレーザー切断では、熱が板材を上回って伝わることで反りが生じる。これを防ぐには、マイクロジョイントの活用、穿孔および導入パスの制御、そしてアシストガスの選択によって平面性を維持する必要がある。
-
食品加工機器向けレーザー洗浄:化学薬品不使用の衛生管理と表面復元
2026/09/20食品加工機器へのレーザー洗浄——化学薬品や研磨材を一切使用せず、ステンレス鋼表面の焼き付き汚れ、バイオフィルム、酸化皮膜を確実に除去。厳しい衛生基準にも対応します。
-
UV壁面プリンターと壁紙:コスト、耐久性、視覚的インパクトの比較
2026/09/18商業向けインテリアやブランド空間における、UV壁面プリンターと壁紙を、コスト、施工期間、耐久性、メンテナンス性、視覚的インパクトの観点から比較します。
-
中国からのレーザー機器輸入方法:B2Bバイヤーのための最終チェックリスト
2026/09/16中国からレーザー機械を輸入する場合、このチェックリストをご活用ください。サプライヤーの審査、CEおよびFDA関連書類の確認、仕様の確定、インコタームズの選択、支払条件の設定、現地検品、アフターサービス体制の確認。
-
HVACおよび板金ダクト工事におけるレーザー溶接:なぜ加工業者がこの技術に切り替えているのか
2026/09/14レーザー溶接によるHVACダクトおよび薄板金属の加工——TIGおよびMIGと比較した加工速度、変形量、継手品質を確認し、なぜ製造業者がこの技術へ移行しているのかを解説します。
-
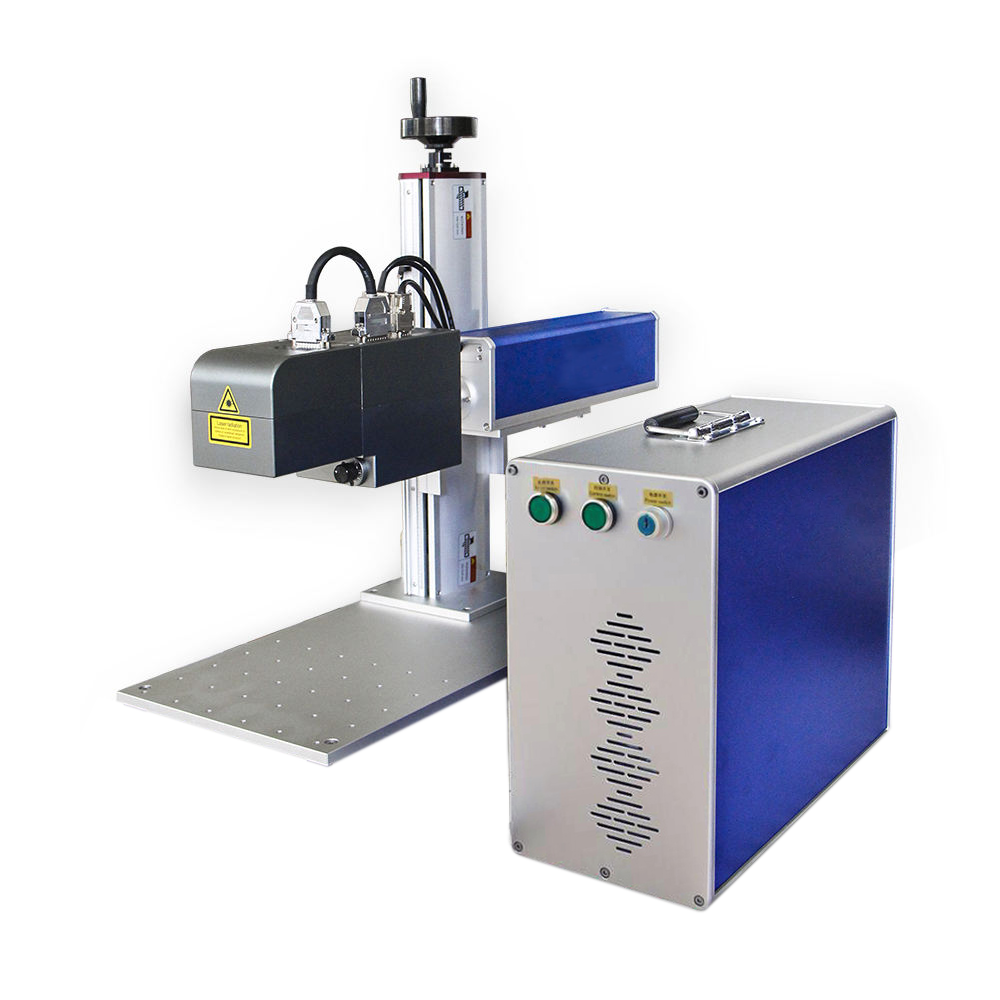
レーザー刻印の深さ制御:表面へのマーキングから深彫りまで
2026/09/11レーザー刻印の深さ制御について解説します。出力パワー、走査速度、パルス周波数、パルス幅、パス数をどのように調整すれば、数マイクロメートルの浅いマーキングから深彫りまで、意図した深さを実現できるかを、各パラメーターの推奨範囲と深さ確認方法とともにご説明します。